

Please Leave Us A Message
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.

سخت تر به طور خودکار ماندگاری بیشتری ندارد. یک فرز کاربید فقط زمانی حفظ می شود که سختی آن با قطعه کار مطابقت داشته باشد. در عمل HRA 89-92 با دانه ریز یا بسیار ریز تقریباً هر کار صنعتی را پوشش میدهد - نمرات که از آن نقطه گذشته است، سختی را برای عددی که در برگه داده خوب به نظر میرسد، از بین میبرند، و بریدگی، نه سایش، به حالت خرابی تبدیل میشود که ابزار را بازنشسته میکند.
این تمایز اهمیت دارد زیرا یک فرز روتاری با سختی بالا یک مشخصات متالورژیکی است، نه یک ردیف بازاریابی. اگر سری 300 ضد زنگ را جدا میکنید، جوش را روی صفحه سنگین تمیز میکنید، یا فولاد قالب سخت شده را با هم مخلوط میکنید، این یکی از مشخصات تعیین میکند که آیا ابزار یک شیفت کامل کار میکند یا در عرض بیست دقیقه میمیرد. در زیر نحوه نمایش اعداد بر روی رفتار واقعی برش نشان داده شده است - و جایی که سختی که برای آن پرداخت کرده اید کار نمی کند.
سختی HRA کاربید زینتر شده را اندازه گیری می کند و این عدد به تنهایی تنها نیمی از مشخصات است. نیمی دیگر، قدرت گسیختگی عرضی (TRS) است که به شما می گوید که همان درجه قبل از تراشه شدن چقدر ضربه را می تواند جذب کند.
برای مرجع، HSS تقریباً در 62-64 HRC قرار دارد. کاربید سیمانی در 90 HRA حدود 1600 HV در مقیاس ویکرز است، که به آن اجازه می دهد در دمایی که فولاد را نرم می کند، برش را ادامه دهد. کاربید لبه خود را بیش از 1000 درجه فارنهایت (538 درجه سانتیگراد) نگه می دارد. HSS از حدود 315 درجه سانتیگراد شروع به بازپخت می کند. این شکاف دلیل تمام طول عمر فرز کاربید از فولاد 10 تا 20× است.
سه متغیر یک درجه تعیین می کنند و با هم حرکت می کنند:
| درجه | سختی (HRA) | کبالت | اندازه دانه | TRS (N/mm²) | کار معمولی سوراخ کردن |
|---|---|---|---|---|---|
| YG6X | 92.0-92.5 | 6% | 0.6-0.8 میکرومتر | ≥2500 | برش های پایانی سبک، چدن سخت |
| YL10.2 | 92.2 | 10% | 0.6-0.8 میکرومتر | ≥4000 | ضد زنگ، تیتانیوم، ترکیب سنگین |
| YG10X | 90.0-91.5 | 10% | 0.6-0.9 میکرومتر | 2200–3800 | اسب کاری همه منظوره روی آهنی |
| YG12X | 92.0-92.5 | 12% | 0.4-0.6 میکرومتر | 2500–4000 | سایش بالا به اضافه ضربه زیاد، آلومینیوم، چدن |
| YG15 | 85-87 | 15% | 1.2-2.0 میکرومتر | 2100–2800 | مواد نرم، پلاستیک، کار ضربه خشن |
به دستاوردهای YL10.2 و YG12X نگاه کنید: 92 HRA و TRS در 4000 نیوتن بر میلیمتر مربع یا بالاتر. این ترکیب چیزی است که یک فرز دوار مقاوم در برابر سایش را از یک فرز سخت و شکننده جدا می کند. از ساختار دانه بسیار ریز می آید، نه از فشار دادن کبالت به بالا یا پایین.
✅ خط آخر: یک رقم سختی بدون اندازه دانه و TRS یک مشخصات ناقص است — قبل از تعهد به درجه، هر سه مورد را درخواست کنید.
خیر - تقریباً پس از HRA 92، مبادله معکوس شد. مقاومت در برابر سایش همچنان بالا میرود در حالی که مقاومت ضربه کاهش مییابد، و بریدگی جایگزین سایش تدریجی به عنوان علت بازنشستگی میشود. سوراخی که روی اولین دهانه جوش دندان می ریزد، هر چه در برگه اطلاعات آن ادعا کند، بادوام نیست.
عملیاتی که فرزهای دوار بادوام را از طریق یک شیفت کامل دریافت میکنند، سختترین درجه موجود در بازار را ندارند - آنها درجهای را اجرا میکنند که چقرمگی آن با ضربه داخل برش مطابقت دارد. اینجاست که اکثر شکایات مربوط به ابزارآلات شروع می شود و دلایل اصلی آن قابل پیش بینی است:
دو چیز بدون افزودن شکنندگی دوام را افزایش می دهد:
| شکست | علت ریشه ای | اقدام اصلاحی |
|---|---|---|
| دندان های بریده شده | ضربه به اضافه RPM بسیار کم، باعث پچ پچ می شود | مطابقت RPM با قطر سر؛ به آرامی وارد برش شوید |
| لعاب روی ضد زنگ | RPM خیلی کم، بار تراشه خیلی سبک | افزایش سرعت سطح؛ از هندسه دو برش استفاده کنید |
| بارگذاری فلوت روی آلومینیوم | هندسه برش اشتباه برای مواد | تغییر به آلوما-کات. روان کننده ضد چسب اضافه کنید |
| جدا شدن سر در ساق پا | گرمای پایدار باعث نرم شدن مفصل بریز می شود | فشار سبک و ثابت؛ حفره را در حرکت نگه دارید |
| شکستگی ساق پا | برآمدگی بیش از حد یا یک کلت فرسوده | ساق را عمیق بنشینید. کلت را جایگزین کنید |
پوشش سطح. یک لایه PVD 1-4 میکرومتر ضخامت دارد و سطح را تغییر می دهد، نه هسته را. کاربید بدون پوشش حدود 1600 HV را اجرا می کند. TiAlN تقریباً به 3000-3300 HV می رسد و AlTiN از 3300 HV فراتر می رود، با افزایش عمر مستند 100-200٪ بیش از بدون پوشش در کاربردهای مشابه. TiAlN مشخصات صحیح برای فولاد ضد زنگ و آلیاژی، AlTiN برای فولاد سخت شده بالای 45 HRC است. استفاده از TiAlN روی آلومینیوم بدتر از بدون پوشش ماندن سوراخ است، زیرا آلومینیوم روی پوشش جوش میشود. این همان جایی است که ابزارهای فرز برتر خود را از هم جدا می کنند: پوشش با مواد مطابقت دارد، نه با لیست قیمت.
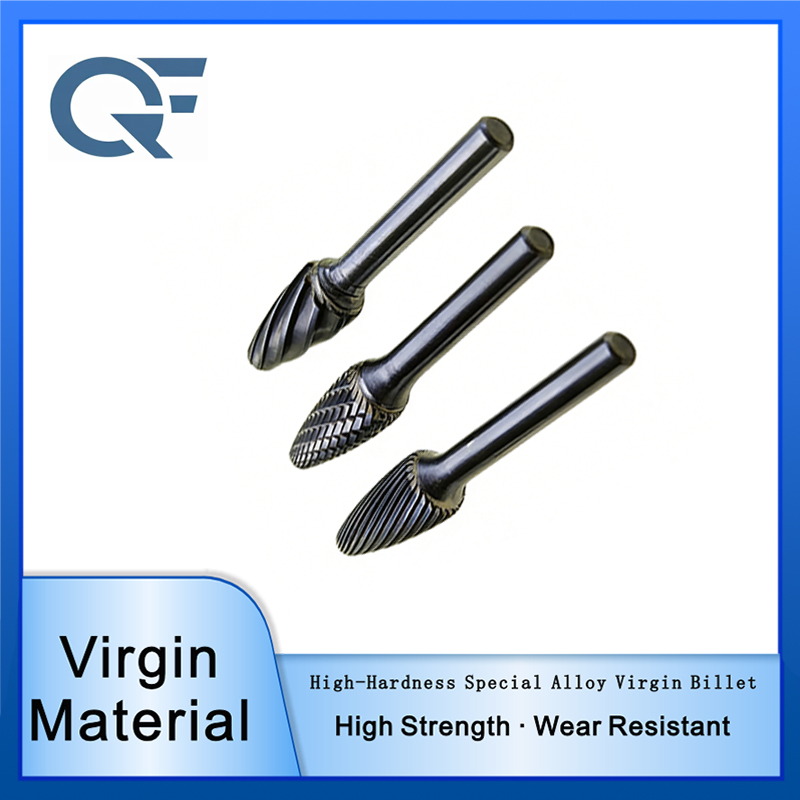
نظم و انضباط سرعت آهسته دویدن یک فرز آسیب زاتر از اجرای کمی سریع آن است، زیرا دندان ها به جای بریدن، پرش می کنند:
در فشار: سنگ زنی با سرعت انجام می شود، نه نیرو. تکیه دادن به یک آسیاب، ساقه را به یک اهرم تبدیل میکند، و وقتی سر به دست میآید، بار چند برابر میشود تا زمانی که سر در محل اتصال لحیمی جدا شود. انتخاب یک فرز دوار مقاوم در برابر سایش برای فولاد سخت شده در حالی که نادیده گرفتن ریزش یک ناهماهنگی رایج و گران قیمت است - یک ابزار غیر واقعی در 35000 RPM حتی با درجه عالی پشت آن دچار شکستگی خستگی می شود. Qifeng یکپارچگی لحیم کاری و متمرکز بودن را دسته به دسته بررسی می کند: این تفاوت بین فرزهایی است که در یک هفته تراشه می کنند و فرزهای دوار بادوام که مشخصات را در کل اجرا نگه می دارند.
✅ خط آخر: دوام از اندازه دانه، پوشش و نظم RPM ناشی می شود - نه از تعقیب بالاترین عدد سختی موجود.

س: آیا فرز دوار با سختی بالا انتخاب مناسبی برای آلومینیوم است؟ پاسخ: خیر. آلومینیوم در اثر بارگذاری به جای سایش شکست میخورد، بنابراین سختی عامل محدودکننده نیست. از یک هندسه برش آلوما فلوت پهن با روان کننده ضد چسب استفاده کنید. به همین دلیل Qifeng انواع تک برش و آلوما برش را در یک درجه عرضه می کند.
س: چگونه می توانم نمره ای را که واقعاً خریداری می کنم تأیید کنم؟ پاسخ: HRA، درصد کبالت، اندازه دانه بر حسب میکرومتر و TRS روی دسته را بخواهید. عرضهکنندهای که نمیتواند هر چهار مورد را بیان کند، یا فقط «سختی بالا» را نقل میکند، در حال بستهبندی مجدد مشخصات ناشناخته است. Huai'an Qifeng Metal Tools Co., Ltd. درجه رکورد را با هر دسته منتشر می کند و سنگ زنی سفارشی OEM/ODM را به هندسه خود ارائه می دهد.
س: آیا می توان یک سوراخ روکش دار را دوباره تیز کرد؟ پاسخ: بله، یک یا دو بار، با 20 تا 30 درصد هزینه ابزار جدید. تیز کردن مجدد پوشش لبه برش را از بین می برد، بنابراین سوراخ به عملکرد بدون پوشش باز می گردد. در خطوط برتر، ریاضیات هنوز کار می کند. در کارگاه های عمومی به ندرت انجام می شود.
مواد قطعه کار، سختی و قطر سر را که اجرا می کنید به Qifeng ارسال کنید، و تیم مهندسی ما درجه، هندسه برش و پنجره RPM را برای کار برمی گرداند - به علاوه یک نمونه تا بتوانید هزینه هر ساعت را در دستگاه خود اندازه گیری کنید.
با Huai'an Qifeng Metal Tools Co., Ltd., Huai'an, Jiangsu, China تماس بگیرید - یک تولید کننده سوراخ کاربید که سفارشات صنعتی سفارشی را در سراسر جهان ارائه می دهد.

ارسال به این منبع
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.
اطلاعات بیشتری را پر کنید تا بتواند سریعتر با شما در تماس باشد
بیانیه حفظ حریم خصوصی: حریم خصوصی شما برای ما بسیار مهم است. شرکت ما قول می دهد که اطلاعات شخصی شما را برای هرگونه مجوزهای صریح خود برای هرگونه گسترش فاش نکند.